| نام تجاری: | DLX |
| شماره مدل: | نیکل خالص |
| MOQ: | 5 |
| قیمت: | Custom orders based on provided images |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی تامین: | 500 تن در ماه |
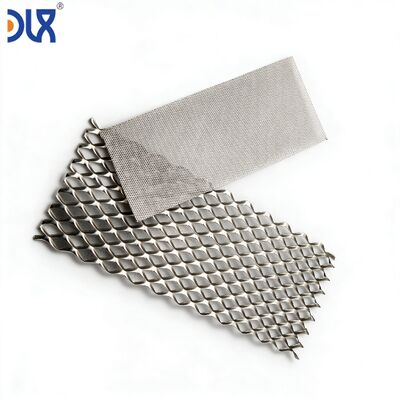
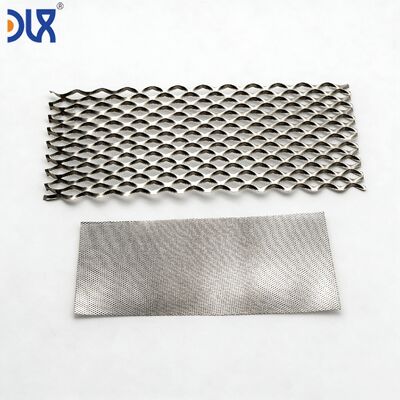
کارخانه مستقیم ISO9001 | از سال 2002 | N4/N6/Ni200 | سفارشی طبق نقشه شما | نمونه رایگان 5 ورق
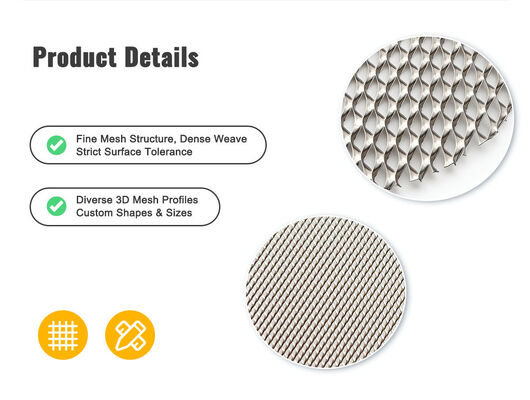
طراحی سلول الکترولیزر شما اختصاصی است. مشخصات توری شما بخشی از IP شماست. آخرین چیزی که نیاز دارید یک تامین کننده توری است که سعی می کند هر چیزی را که در قفسه خود دارد به شما بفروشد. در Changzhou DLX Alloy Co., Ltd.، ما توری فلز انبساطی نیکل خالص را طبق نقشه فنی شما تولید می کنیم — نه طبق کاتالوگ استاندارد ما. ضخامت ورق، عرض رشته، LWD، SWD، درصد مساحت باز، ابعاد خارجی ورق، وضعیت لبه، زبری سطح، تلرانس صافی و عملیات حرارتی پس از انبساط همگی برای مطابقت با مقادیر روی چاپ شما تولید می شوند. ما شیمی نیکل را از شمش خودمان نگه می داریم، ورق را در کارخانه خودمان به ضخامت شما نورد می کنیم، آن را به هندسه LWD و رشته شما برش می دهیم و کش می دهیم، آن را به مشخصات سختی شما آنیل می کنیم و طبق معیارهای پذیرش شما بازرسی می کنیم. این تولید قراردادی برای اجزای الکترود است — نه فروش توری آماده.
![]()
![]()
| مرحله | چه اتفاقی می افتد | آنچه دریافت می کنید |
|---|---|---|
| 1. بررسی نقشه | تیم مهندسی ما طرح شما را بررسی می کند: ضخامت ورق، عرض رشته، LWD، SWD، مساحت باز، ابعاد ورق، وضعیت لبه، صافی، پرداخت سطح، درجه. اگر هر پارامتری با دیگری در تضاد باشد (به عنوان مثال، ترکیب عرض رشته + LWD از نظر مکانیکی ناپایدار است)، ما قبل از برش فلز — نه بعد از آن — آن را علامت گذاری می کنیم. | گزارش امکان سنجی تولید (24-48 ساعت). در صورت نیاز به تنظیمات، پارامترهای جایگزین پیشنهادی با دلایل. |
| 2. طراحی ابزار | برای ترکیب های جدید LWD/عرض رشته: مجموعه قالب برش طراحی و ساخته می شود. برای ابزار موجود: مجموعه قالب در برابر پارامترهای شما تأیید می شود. | برنامه ابزار: 3-4 هفته برای قالب های جدید؛ بلافاصله برای ابزار موجود آماده است. |
| 3. تولید اولین قطعه | ورق نیکل از شمش ما به ضخامت شما نورد می شود. مجموعه قالب نصب می شود. آزمایش انبساط: 5-10 ورق تولید می شود. هر ورق برای LWD، SWD، عرض رشته، مساحت باز، ضخامت، صافی و ابعاد اندازه گیری می شود. | گزارش بازرسی اولین قطعه (FAIR) با مقادیر اندازه گیری شده در مقابل تلرانس های نقشه شما. امکان سنجی تولید تأیید شده یا تنظیمات پارامتر توصیه می شود. |
| 4. نمونه های پیش تولید | پس از تأیید FAIR: 20-50 ورق تحت شرایط تولید تولید می شود. آنیل شده، صاف شده، بازرسی شده، بسته بندی شده، ارسال شده. | نمونه های پیش تولید برای تست سلول تکی یا پشته کوتاه شما. داده های بازرسی کامل برای هر ورق. |
| 5. صلاحیت تولید | پس از تأیید عملکرد توری توسط تست الکتروشیمیایی شما: ابزار تولید نهایی می شود، نقاط بازرسی مستند می شوند، پارامترهای فرآیند قفل می شوند. | فرآیند تولید واجد شرایط. سفارشات آینده با پارامترهای یکسان بدون نیاز به صلاحیت مجدد تولید می شوند. |
![]()
![]()
| فراخوان نقشه | مشخصات معمول الکترولیزر | تلرانس تولید ما | روش بازرسی |
|---|---|---|---|
| درجه مواد | N4 / N6 / Ni200 / Ni201 | طبق ASTM B160 یا سختگیرانه تر — شیمی قفل شده به حرارت تأیید شده شما | OES در هر ذوب؛ تأیید PMI در هر دسته تولید |
| ضخامت ورق | 0.15-0.50 میلی متر | ±0.01 میلی متر از خط نورد سرد | میکرومتر — 5 نقطه در عرض کویل در هر کویل |
| عرض رشته | 0.4-1.2 میلی متر | ±0.05 میلی متر | مقایسه کننده نوری — 5 اندازه گیری در هر ورق، مکان های تصادفی |
| LWD (مسیر طولانی الماس) | 1.5-6.0 میلی متر | ±0.15 میلی متر | خط کش فولادی + بررسی نوری — 10 الماس در هر ورق اندازه گیری می شود |
| SWD (مسیر کوتاه الماس) | 1.0-3.5 میلی متر | ±0.15 میلی متر | مقایسه کننده نوری — همبسته با مکان های اندازه گیری LWD |
| درصد مساحت باز | 30-65% | محاسبه شده از LWD + SWD + عرض رشته اندازه گیری شده؛ تأیید شده توسط تجزیه و تحلیل مساحت نوری روی ورق نمونه | سیستم اندازه گیری نوری — گزارش شده در هر دسته تولید |
| ابعاد ورق (L * W) | طبق قاب سلول | ±0.5 میلی متر در ابعاد برش | خط کش فولادی یا CMM — هر ورق قبل از بسته بندی اندازه گیری می شود |
| صافی | ≤0.2 میلی متر انحراف از صفحه در هر 100 میلی متر | پس از آنیل روی صفحه گرانیت تأیید می شود | گیج فیلر زیر صفحه گرانیت — طبق برنامه نمونه گیری |
| وضعیت لبه | بدون پلیسه، بدون رشته های برجسته | چشمی با بزرگنمایی 5 برابر؛ بررسی لمسی | میکروسکوپ + تست مالش لبه فیزیکی — هر ورق |
| زبری سطح (Ra) | طبق نقشه (معمولاً 0.4-1.6 میکرومتر Ra برای پوشش) | همانطور که مشخص شده است — از طریق آخرین پاس نورد یا عملیات پس از انبساط به دست می آید | پروفیلومتر — طبق برنامه نمونه گیری |
| سختی | طبق نقشه (معمولاً ≤65 HRB آنیل شده) | پس از آنیل تأیید می شود | سختی سنج راکول B یا ویکرز — در هر دسته |
توری انبساطی با سطح مشخصه از پرس انبساط ما خارج می شود — رشته ها به دلیل فرآیند برش و کشش، ریز زبری نشان می دهند. برای برخی از کاربردهای الکترولیزر، این سطح انبساط یافته ایده آل است — مساحت سطح هندسی را برای چسبندگی کاتالیزور افزایش می دهد. برای برخی دیگر، ضخامت پوشش را ایجاد می کند که باعث کاهش استفاده از کاتالیزور می شود. ما چهار وضعیت سطح را ارائه می دهیم که در نقشه شما قابل انتخاب است:
| وضعیت سطح | فرآیند | نتیجه | بهترین برای |
|---|---|---|---|
| انبساط یافته | بدون عملیات پس از انبساط و آنیل | بافت ریز طبیعی از برش + کشش. کمی مات. Ra معمولاً 0.8-2.0 میکرومتر. | پوشش نیکل رانی الکترودپوزیشن شده — سطح خشن، قفل مکانیکی پوشش را بهبود می بخشد |
| آنیل روشن | آنیل در اتمسفر کنترل شده پس از انبساط، بدون عملیات مکانیکی اضافی | سطح صاف و بازتابنده. بدون اکسید. Ra معمولاً 0.3-0.6 میکرومتر. کمترین آلودگی سطح. | GDL کاتد PEM — جایی که آلودگی آهن باید به حداقل برسد و تماس یکنواخت با لایه کاتالیزور حیاتی است |
| شرایط یافته (مشخص شده Ra) | عملیات سطح پس از انبساط برای دستیابی به محدوده هدف Ra طبق نقشه شما | Ra کنترل شده تا ±0.2 میکرومتر از هدف. پروفیل سطح برای بهینه سازی چسبندگی پوشش مهندسی شده است. | زمانی که فرآیند پوشش شما پنجره زبری سطح را مشخص می کند — و شما نیاز دارید هر دسته در آن قرار گیرد |
| پیش اکسید شده | اکسیداسیون کنترل شده پس از آنیل برای تشکیل لایه یکنواخت NiO | اکسید سبز-خاکستری تیره یکنواخت. سطح غیرفعال شده است — بدون اکسیداسیون بیشتر در طول شرطی سازی اولیه سلول. | زمانی که می خواهید چرخه شرطی سازی اولیه را در رویه راه اندازی پشته خود حذف کنید |
![]()
![]()
![]()
در سال 2019، یک تولید کننده الکترولیزر PEM اروپایی یک نقشه فنی 3 صفحه ای برای توری نیکل انبساطی به ما ارسال کرد — ضخامت ورق 0.20 میلی متر، عرض رشته 0.5 میلی متر، LWD 2.8 میلی متر، مساحت باز 52%، درجه N4، آنیل روشن، صافی 0.15 میلی متر در هر 100 میلی متر، Ra 0.4-0.8 میکرومتر، ابعاد ورق مطابق با قاب سلول آنها، لبه های بدون پلیسه. آنها این توری را از یک تامین کننده عمومی فلز انبساطی خریداری می کردند که مشخصات ابعادی را برآورده می کرد اما نمی توانست شیمی نیکل یا آلودگی آهن سطح را کنترل کند. هر دسته نیاز به بازرسی ورودی داشت و تقریباً 15% از دسته ها به دلیل آلودگی سطحی که در طول صلاحیت فرآیند پوشش آنها یافت می شد، رد می شدند.
ما به نقشه نگاه کردیم و متوجه شدیم: ما از قبل شیمی نیکل را از شمش خودمان کنترل می کنیم. ما از قبل نوار نیکل خالص را با تلرانس ضخامت کمتر از 0.20 ±0.01 میلی متر نورد سرد می کنیم. ما از قبل در اتمسفر کنترل شده برای سطح روشن و بدون اکسید آنیل می کنیم. آنچه نداشتیم پرس انبساط بود — بنابراین ما در آن سرمایه گذاری کردیم. شش ماه طول کشید تا از نصب تجهیزات تا تأیید اولین قطعه بر روی نقشه آن مشتری. نرخ رد ورودی آنها از 15% به صفر کاهش یافت. آن مشتری هنوز هم امروز از ما خرید می کند، اکنون در حجم تولید پنج برابر نیاز سال 2019 آنها.
این کسب و کاری است که ما در آن هستیم. فروش توری نیست. حل مشکل بین نقشه شما و الکترود شما.
![]()
منبع: کاتالوگ محصول DLX Alloy. شیمی گواهی شده از شمش تا توری تمام شده — طبق الزامات نقشه شما.
| عنصر (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| الزام نقشه | بازرسی ما | مستنداتی که دریافت می کنید |
|---|---|---|
| شیمی | OES در هر شمش؛ بررسی نقطه ای PMI در هر دسته تولید | MTC EN 10204 3.1 با تجزیه و تحلیل کامل عناصر |
| ابعاد (LWD، SWD، رشته، ضخامت، اندازه ورق) | طبق برنامه نمونه گیری توافق شده در صلاحیت؛ بازرسی 100% در صورت درخواست موجود است | گزارش بازرسی ابعادی — اندازه گیری شده در مقابل نامی نقشه، در هر دسته |
| درصد مساحت باز | سیستم اندازه گیری نوری؛ محاسبه شده از هندسه اندازه گیری شده؛ تأیید شده توسط تجزیه و تحلیل مساحت | گزارش مساحت باز در هر دسته |
| صافی | صفحه گرانیت + گیج فیلر؛ طبق برنامه نمونه گیری | گزارش صافی — حداکثر انحراف ثبت شده |
| وضعیت لبه | چشم با بزرگنمایی 5 برابر؛ بررسی لمسی پلیسه؛ 100% در هر ورق | تأیید بازرسی لبه برای هر دسته ورق |
| زبری سطح (در صورت مشخص شدن) | پروفیلومتر؛ 3 اندازه گیری در هر ورق نمونه؛ طبق برنامه نمونه گیری | گزارش Ra در هر دسته |
| اولین قطعه | بازرسی کامل ابعادی + چشمی + صافی روی هر ورق در دسته اولین قطعه | FAIR — فرمت AS9102 یا فرمت شما |
بازرسی شخص ثالث توسطSGS، BV، یا TÜVموجود است. تولید کنترل شده با نقشه با بسته کامل مستندات در هر محموله.
| محافظت از ورق | هر ورق با کاغذ ابریشم بدون اسید جدا می شود. به صورت صاف بین تخته های پشتی سفت و مقاوم در برابر رطوبت قرار می گیرد. کل بسته قبل از بسته بندی در جعبه با فیلم ضد خوردگی VCI پیچیده می شود. تماس فلز با فلز وجود ندارد. هیچ حرکتی در طول حمل و نقل وجود ندارد. |
| ساختار جعبه | جعبه تخته سه لا دریایی با مهاربندی داخلی متناسب با ابعاد ورق و مقدار سفارش شما. جعبه ها با شماره نقشه شما، شماره دسته ما و کد ردیابی DLX برچسب گذاری می شوند. |
| بسته مستندات | MTC EN 10204 3.1 + گزارش بازرسی ابعادی + گزارش مساحت باز + گزارش صافی + تأیید بازرسی لبه + گزارش Ra (در صورت مشخص شدن) + گواهی انطباق + لیست بسته بندی. سازماندهی شده طبق الزامات مستندات شما. |
| حداقل سفارش نمونه | 5 ورق برای ارزیابی نقشه — رایگان برای تولیدکنندگان OEM الکترولیزر واجد شرایط. |
| حداقل سفارش تولید | 50 ورق در هر شماره نقشه. |
| زمان تحویل | ابزار موجود: 1-2 هفته برای آزمایش، 3-4 هفته برای تولید. ابزار جدید: 4-6 هفته شامل ساخت قالب و اولین قطعه. |
| حمل و نقل | هوایی (DHL، FedEx) برای نمونه ها و سفارشات فوری؛ دریایی (FCL) برای تولید — جعبه ها برای استفاده بهینه از کانتینر. |
| پرداخت | T/T برای آزمایش؛ T/T یا L/C در هنگام مشاهده برای سفارشات تولید. |
PDF برای بررسی اولیه ترجیح داده می شود. DXF یا DWG برای طراحی ابزار اگر هندسه توری پیچیده باشد یا شامل ویژگی هایی فراتر از الگوی الماس انبساطی استاندارد باشد. برای مشخصات توری انبساطی استاندارد، یک جدول ابعادی روی نقشه کافی است — ما به مدل سه بعدی هندسه الماس نیازی نداریم، اگرچه اگر آنها را دارید می پذیریم.
این اتفاق می افتد — معمولاً زمانی که عرض رشته و LWD به طور مستقل مشخص می شوند و ترکیب آنها با ابزار انبساطی در ضخامت ورق مشخص شده قابل دستیابی نیست. تیم مهندسی ما تضاد را در طول بررسی نقشه (مرحله 1)، قبل از برش هر فلزی، علامت گذاری می کند. ما نزدیکترین ترکیب قابل دستیابی را با توضیحی از محدودیت پیشنهاد می دهیم. شما تصمیم می گیرید که آیا نقشه را تنظیم کنید یا با ترکیب قابل دستیابی برای ارزیابی آزمایشی ادامه دهید.
برای ضخامت ورق 0.20 میلی متر و بالاتر، 0.15 میلی متر در هر 100 میلی متر با صاف کردن پس از آنیل قابل دستیابی است. زیر ضخامت ورق 0.20 میلی متر، توری به طور فزاینده ای انعطاف پذیر می شود و دقت اندازه گیری صافی به جای قابلیت ما، عامل محدود کننده می شود. با ما با تلرانس هدف و ضخامت ورق خود تماس بگیرید — ما امکان سنجی را تأیید خواهیم کرد.
هر بازنگری نقشه، بررسی در برابر بازنگری قبلی را آغاز می کند. اگر تغییر به ابعاد ورق محدود شود، نیازی به ابزار مجدد نیست — بعد جدید در مرحله برش اعمال می شود. اگر LWD، SWD، یا عرض رشته تغییر کند، ممکن است ابزار جدیدی لازم باشد. ما تأثیر (زمان تحویل ابزار، هرگونه تغییر هزینه، نیاز به صلاحیت مجدد) را ظرف 48 ساعت پس از دریافت نقشه اصلاح شده، اطلاع می دهیم. تمام تولید پس از تاریخ بازنگری مطابق با بازنگری جدید تولید می شود — بازنگری قبلی در سیستم کنترل اسناد ما بایگانی می شود.
بله. اگر دفترچه راهنمای کیفیت تامین کننده شما الزامات بازرسی خاص، روش های اندازه گیری، برنامه های نمونه گیری یا فرمت های مستندات فراتر از بسته استاندارد ما را ایجاب می کند، ما آنها را در طول صلاحیت در فرآیند تولید شما ادغام می کنیم. نمونه هایی از مشتریان فعلی: فرمت بازرسی اولین قطعه AS9102، مستندات PPAP سطح 3، جداول نمونه گیری AQL خاص مشتری، و گواهی تجزیه و تحلیل در سطح دسته با فرمت تعریف شده توسط مشتری. الزامات کیفیت تامین کننده خود را همراه با نقشه خود ارائه دهید — ما دامنه انطباق را در طول بررسی نقشه تأیید خواهیم کرد.
![]()